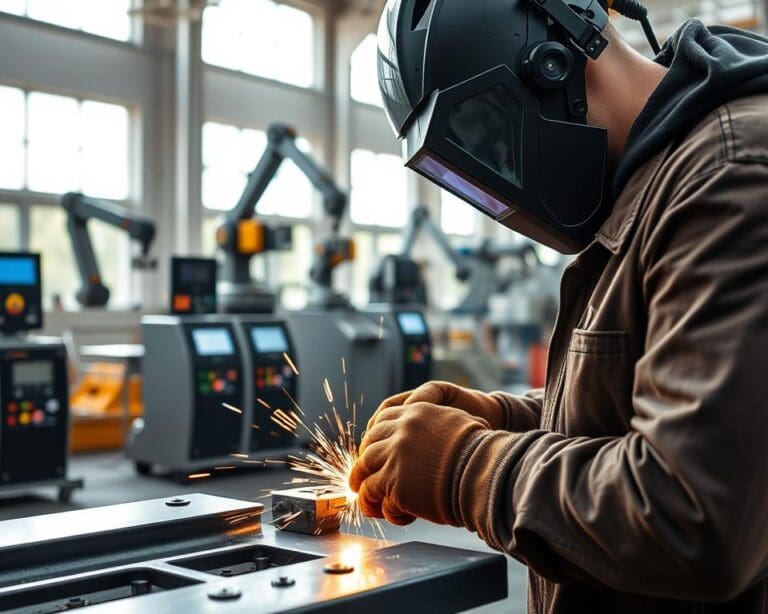
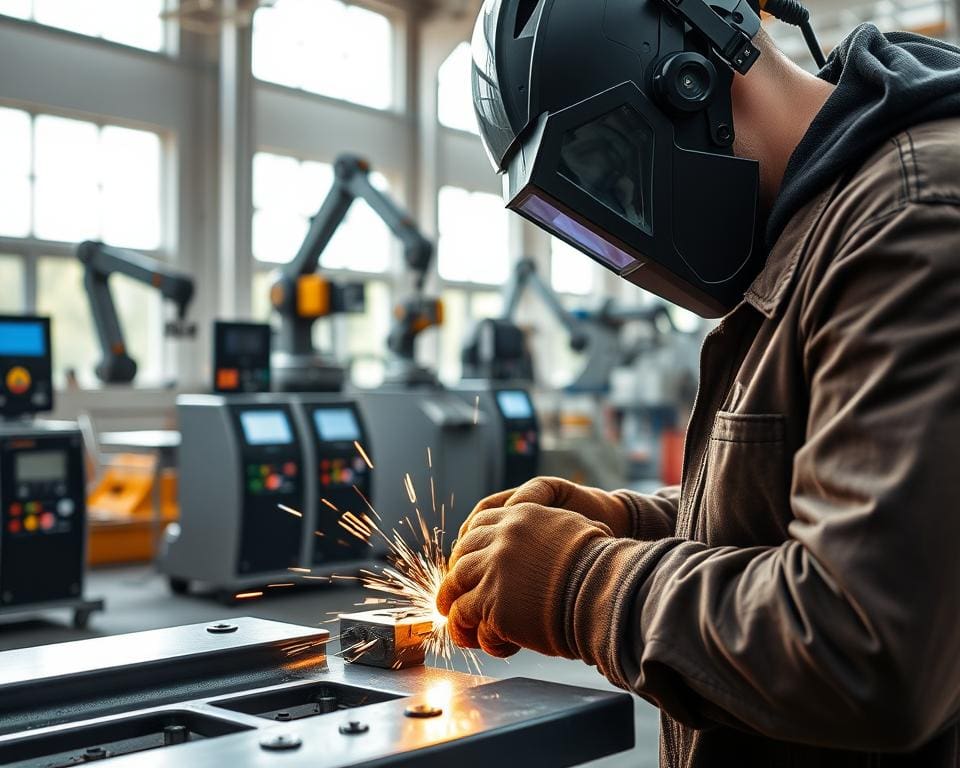
Le métier de soudeur change avec la robotisation, la numérisation des ateliers et l’arrivée de procédés plus précis. Dans l’automobile, l’aéronautique, le ferroviaire, la construction métallique ou l’énergie, les entreprises recherchent des assemblages fiables et réguliers.
La technologie ne remplace pas toujours l’intervention humaine. Elle transforme surtout les missions du professionnel. Celui-ci prépare les pièces, règle les équipements, programme certaines opérations, surveille les cycles et contrôle les soudures réalisées.
Les robots de soudage, les générateurs numériques, les capteurs et les logiciels de supervision renforcent la qualité et la traçabilité. Le soudeur doit donc actualiser ses compétences en lecture de plans, en réglage et en contrôle des données.
Cette évolution doit aussi rester sûre. L’INRS rappelle les risques liés aux fumées, aux rayonnements, au bruit, à l’électricité et aux manutentions. Les référentiels ISO 9606-1 et ISO 3834 encadrent, quant à eux, la qualification des soudeurs et la qualité du soudage par fusion. Cet article présente les outils, les compétences et les défis qui redessinent cette profession.
Soudeur technologie : les innovations qui transforment le métier
La technologie modifie les méthodes de travail en atelier comme sur chantier. Les robots, les capteurs et les logiciels améliorent la régularité des opérations. Le soudeur garde un rôle central dans la préparation, le réglage et le contrôle des assemblages.
La robotisation et les systèmes de soudage automatisés
Les robots de soudage conviennent aux productions répétitives. Ils réalisent des pièces en série et des assemblages qui demandent une trajectoire constante. Leur système peut positionner la pièce, déplacer la torche et répéter des paramètres définis par l’équipe technique.
Le soudeur prépare les éléments, vérifie leur ajustement et choisit les réglages. Il peut programmer un cycle, corriger sa trajectoire et contrôler la soudure produite. Les pièces complexes, les petites séries et les travaux de maintenance demandent une adaptation humaine précise.
Les robots industriels se distinguent des cobots. Ces derniers sont conçus pour travailler près d’un opérateur dans certaines configurations. Leur installation exige une analyse des risques et le respect des règles applicables aux machines. La série ISO 10218 encadre la sécurité des robots industriels, tandis que l’ISO/TS 15066 concerne les applications collaboratives.
Les équipements connectés et le suivi des opérations
Les générateurs modernes enregistrent les réglages utilisés pendant une soudure. Des torches instrumentées, des capteurs de température et des systèmes de suivi du débit de gaz complètent ce dispositif. Un logiciel de supervision rassemble ces informations sur une même interface.
Les équipes peuvent suivre l’intensité, la tension, la vitesse d’avance, le débit de gaz et la durée de l’arc. Les variations sont visibles pendant l’opération. Une alerte signale un dépassement de seuil, une interruption d’arc ou une tension instable.
Cette collecte renforce la traçabilité. Pour une pièce ou un lot, l’entreprise peut relier les paramètres à l’opérateur, à la machine, au matériau et à la date de production. Ces données facilitent le contrôle des procédures et les échanges entre l’atelier et la gestion de projet. Des outils numériques pour le suivi de complètent ce travail.
Les nouveaux procédés de soudage plus précis
Le MIG/MAG pulsé offre une meilleure maîtrise du transfert du métal dans certaines applications. Le TIG orbital convient aux assemblages circulaires qui exigent une grande régularité. Le soudage laser concentre fortement l’énergie sur une zone réduite.
Les procédés laser et hybrides peuvent limiter la zone affectée thermiquement selon la configuration. Ils demandent une préparation rigoureuse, un investissement adapté et une expertise spécifique. Le choix dépend du matériau, de son épaisseur, de la géométrie du joint et de la position de soudage.
Le niveau de qualité attendu et le coût de production entrent dans cette décision. La technologie soutient le geste professionnel sans remplacer l’analyse du soudeur. La maîtrise du procédé reste liée à l’expérience, à la préparation des pièces et au contrôle du résultat.
Des compétences techniques renforcées pour le soudeur moderne
Le soudeur moderne ne se limite plus à l’exécution manuelle d’un cordon. Il comprend le fonctionnement des générateurs numériques, des interfaces de commande et des cellules automatisées. Son rôle associe le geste technique, la lecture d’informations et le suivi du procédé.
La maîtrise des logiciels et des machines numériques
Le travail commence par la lecture des plans, des symboles de soudage, des fiches de paramètres et des gammes de fabrication. Le soudeur suit les instructions de soudage et vérifie la préparation des pièces avant chaque opération.
Il règle les paramètres selon le procédé utilisé. Ces réglages concernent l’intensité, la tension, la vitesse d’avance, le type de courant, la polarité, le débit de gaz et la vitesse du fil.
- Les interfaces de commande des générateurs numériques permettent d’ajuster les programmes.
- Les logiciels de simulation servent à préparer une trajectoire robotisée.
- Les outils de supervision suivent la production et signalent certains écarts.
- Les systèmes de gestion relient la fabrication au contrôle qualité.
Les logiciels varient selon l’équipement installé dans l’entreprise. Le soudeur peut utiliser une interface Fronius, ESAB ou Lincoln Electric, un logiciel de programmation hors ligne ou un outil interne de suivi.
Il doit reconnaître une erreur de paramétrage et distinguer une anomalie de la machine d’un défaut de préparation. Une information précise aide la maintenance ou le bureau des méthodes à agir plus vite. Cette organisation participe à la réduction des coûts de production.
La formation continue face aux évolutions technologiques
Les sources d’énergie, les consommables, les robots et les capteurs évoluent rapidement. Les exigences des clients changent avec les matériaux, les épaisseurs et les niveaux de contrôle. La formation continue devient une partie normale du métier.
En France, plusieurs parcours sont accessibles. Les certificats de qualification professionnelle, les titres professionnels, les lycées professionnels et les centres spécialisés proposent des formations adaptées aux besoins des entreprises.
La qualification reste liée à un procédé, un matériau, une position, un type d’assemblage et une plage d’épaisseur. La norme ISO 9606-1 sert de référence pour la qualification des soudeurs sur les aciers.
Les entreprises forment leurs salariés à la prévention des risques. Cette préparation porte sur les fumées, les rayonnements optiques, la chaleur, le bruit, les risques électriques et la manutention. Elle rappelle l’usage correct des équipements de protection individuelle.
Le rôle de l’analyse des données dans le contrôle qualité
Les équipements connectés enregistrent les paramètres du soudage. Le soudeur peut comparer l’intensité, la tension ou la vitesse d’avance avec une plage autorisée. Les écarts deviennent plus faciles à repérer.
Ces données facilitent la traçabilité. Elles indiquent le programme utilisé, le moment de l’opération et les réglages appliqués. Elles servent à documenter le travail et à rechercher l’origine d’un défaut.
Les données ne remplacent pas les contrôles visuels et dimensionnels. Selon le niveau d’exigence, l’entreprise utilise la radiographie, les ultrasons, le ressuage ou le contrôle magnétoscopique.
Cette méthode rejoint les démarches inspirées de la norme ISO 3834, qui encadre le soudage par fusion des matériaux métalliques. Le soudeur devient un opérateur capable d’interpréter des indicateurs, de signaler une anomalie et de contribuer à l’amélioration des procédés.
Technologie et soudage : des gains en sécurité, précision et productivité
La technologie modifie les conditions de travail dans les ateliers de soudage. Les robots, les capteurs et les logiciels peuvent réduire certaines expositions. Leur efficacité dépend d’une installation bien conçue, entretenue et adaptée aux pièces à produire.
La réduction des risques professionnels grâce à l’automatisation
L’automatisation éloigne l’opérateur de plusieurs sources d’exposition. Il peut limiter son contact direct avec la chaleur, les rayonnements de l’arc et une partie des fumées de soudage. Cette réduction dépend du procédé, du métal d’apport, du matériau de base et des revêtements présents sur les pièces.
Le captage des fumées à la source reste essentiel. L’INRS recommande une ventilation adaptée, un entretien régulier des installations et des équipements de protection individuelle appropriés. L’efficacité du système d’aspiration doit être vérifiée selon les tâches réalisées.
La robotisation ne supprime pas les dangers. L’atelier doit prévoir des barrières, des dispositifs de verrouillage et des arrêts d’urgence. Les protections adaptées et les procédures de consignation sécurisent les opérations de réglage et de maintenance.
L’amélioration de la qualité et de la répétabilité des soudures
Les équipements numériques maintiennent des paramètres plus constants d’une pièce à l’autre. La vitesse, l’intensité, la trajectoire et le temps d’arc suivent une programmation précise. Cette stabilité peut limiter les variations de pénétration, les manques de fusion, les projections et les défauts de géométrie.
Une machine bien réglée ne corrige pas une mauvaise préparation du joint. Le bridage, la propreté de la surface et le choix du consommable restent déterminants. Le soudeur doit contrôler chaque étape avec des gabarits, des instruments de mesure et un examen visuel.
Selon le niveau de risque, des contrôles non destructifs complètent cette vérification. La radiographie, les ultrasons ou les contrôles par ressuage peuvent révéler des défauts invisibles. Le choix des outils adaptés aux environnements industriels soutient cette démarche de qualité.
L’optimisation des délais et de la consommation des matériaux
Un système automatisé peut réduire les temps de réglage et enchaîner plusieurs opérations. La baisse des reprises améliore la disponibilité des équipements. Le gain réel doit intégrer les changements de série, la maintenance, les contrôles et le repositionnement des pièces.
Le réglage précis du débit de gaz, de la vitesse du fil et de l’énergie de soudage limite les pertes. Moins de projections signifie moins de métal d’apport consommé et moins de meulage. La réduction des défauts peut diminuer les rebuts et favoriser la production d’une pièce conforme dès la première opération.
Cette performance repose sur l’ensemble de l’atelier. La préparation des pièces, la qualité des consommables, la maintenance et la compétence des opérateurs influencent chaque résultat. Une bonne organisation améliore la traçabilité et limite les arrêts imprévus.
Les défis de la transformation numérique dans le métier de soudeur
La transformation numérique demande d’abord un investissement élevé. Robot, générateur numérique, capteurs, logiciel, cellule de sécurité, installation électrique et maintenance pèsent sur le budget. La rentabilité dépend du volume produit, de la répétition des pièces, du temps de cycle et du taux de reprise. Elle repose aussi sur la capacité de l’entreprise à utiliser l’équipement sur la durée.
Les petites séries, les pièces très variées et les interventions sur site ne conviennent pas toujours à une automatisation complète. Le métier exige donc de nouvelles compétences. Les entreprises recherchent des profils capables d’associer soudage, programmation, maintenance et contrôle qualité. Elles doivent organiser la formation et la transmission des savoirs. Certains professionnels se spécialisent dans la mise au point des cellules, le réglage des paramètres ou l’analyse des défauts.
L’intégration technique reste un autre défi. Les robots et les capteurs doivent communiquer avec les équipements existants, les logiciels de production et les outils de gestion des données. Une machine connectée impose aussi des règles de cybersécurité industrielle. Le contrôle des accès, les mises à jour et les sauvegardes protègent les données de production. La maintenance préventive et corrective des torches, générateurs, capteurs, robots et systèmes d’aspiration limite les arrêts de ligne.
La technologie doit rester au service de la qualité et des conditions de travail. Une analyse des risques s’impose avant toute modification d’une installation ou d’un poste. L’automatisation peut déplacer certains dangers vers la programmation, la maintenance ou la manutention. L’avenir repose donc sur la complémentarité entre expertise manuelle et outils numériques. Le soudeur conserve un rôle central pour comprendre les matériaux, préparer les assemblages, interpréter les défauts et valider la conformité. Le métier évolue vers des fonctions polyvalentes d’opérateur de cellule robotisée, de technicien de mise au point, de contrôleur qualité soudage ou de spécialiste de la traçabilité industrielle.